- Hogar
- Sobre nosotros
- Productos
- Noticias
- Descargar
- Enviar consulta
- Contáctenos
Descripción general
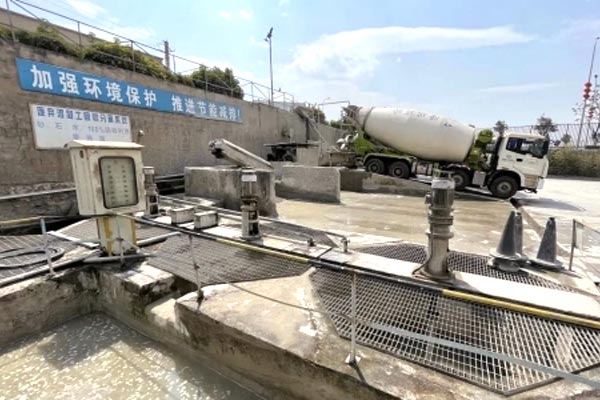
La producción de hormigón premezclado a gran escala genera enormes volúmenes de aguas residuales alcalinas procedentes del lavado de camiones hormigonera, el tratamiento de hormigón residual y la limpieza de jardines. Las descargas no reguladas causan desperdicio de recursos hídricos y contaminación del suelo y las aguas subterráneas. La reutilización directa de aguas residuales no tratadas para la mezcla de concreto conlleva riesgos ocultos para la calidad del tratamiento del concreto, lo que permite el reciclaje de aguas residuales, lo que brinda beneficios económicos y ambientales para los operadores de plantas dosificadoras.
1. Fuentes y características de la calidad del agua de las aguas residuales de las plantas dosificadoras
(1) Principales fuentes de aguas residuales
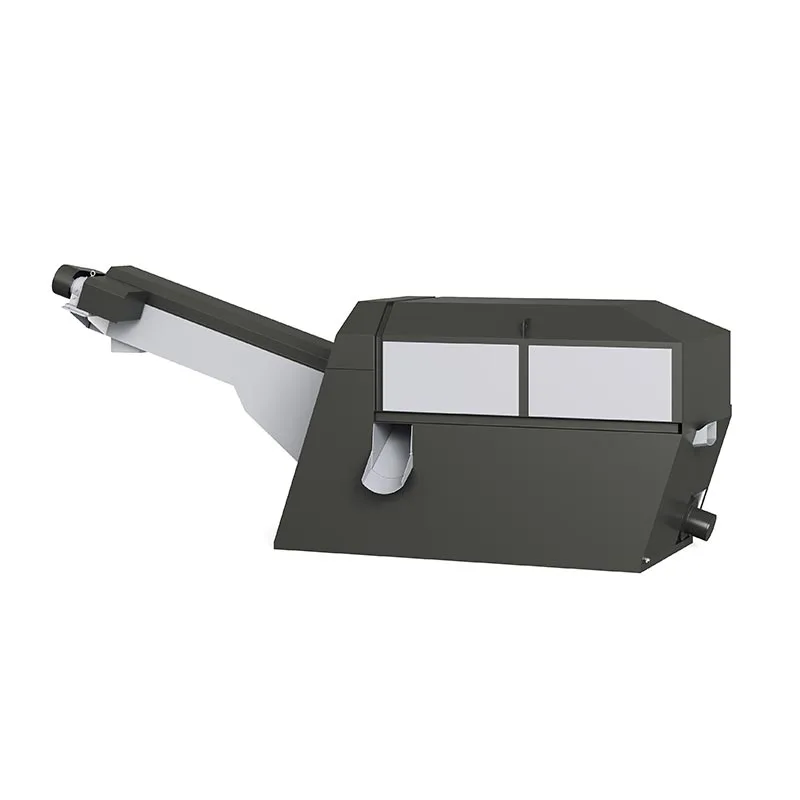
① Aguas residuales producidas durante la separación de residuos de hormigón mediante separadores de arena y grava.
② Agua de lavado para hormigoneras y camiones hormigonera de tránsito
③ Descarga de aguas residuales en el jardín
④ El agua de lluvia parcial fluye hacia los pozos de recolección de aguas residuales.
(2) Características típicas de la calidad del agua
Las muestras de prueba recolectadas de plantas dosificadoras en funcionamiento muestran:
① El valor de pH alcanza 12,5-12,8, fuertemente alcalino
② Alto contenido de sólidos insolubles que excede con creces los límites especificados en la norma de agua para mezclar concreto JGJ63-2006
③ Contenido total de álcalis elevado; Los iones cloruro y sulfato generalmente se mantienen dentro de los límites estándar.
2. Riesgos de reutilizar aguas residuales alcalinas no tratadas para mezclar hormigón
Si se adopta directamente agua residual cruda con alto pH como agua de mezcla, se producirán múltiples impactos negativos en el rendimiento del hormigón:
(1) Riesgo de reacción álcali-agregado
Cuando el pH excede 12,5, la sílice se disuelve significativamente de los agregados reactivos con los álcalis. Esto puede desencadenar una reacción álcali-agregado dentro del concreto, lo que resulta en expansión de volumen, agrietamiento y reducción de la durabilidad a largo plazo.
(2) Desarrollo de fuerza perturbado
Las condiciones altamente alcalinas aceleran la ganancia de resistencia en las primeras etapas, pero restringen la hidratación del cemento en las etapas posteriores. Daña el desarrollo de la resistencia del hormigón a una edad avanzada. En condiciones bajas en álcalis, los productos de hidratación favorecen la mejora de la fuerza a largo plazo.
(3) Problemas de compatibilidad con superplastificantes de policarboxilato
El exceso de álcali reduce la eficacia de los superplastificantes. Conduce a una menor trabajabilidad, un tiempo de fraguado más corto, una pérdida de asentamiento más rápida y crea dificultades de construcción, especialmente para el concreto bombeado.
(4) Efecto negativo provocado por los sólidos suspendidos insolubles.
El alto contenido de partículas finas insolubles aumenta la demanda de agua del hormigón fresco, debilita la unión entre el agregado y la pasta de cemento y adsorbe los aditivos, deteriorando aún más la trabajabilidad y las propiedades mecánicas del hormigón.
Referencia: datos de prueba y análisis citados deImpacto de las aguas residuales de las plantas dosificadoras en el rendimiento del hormigón y su utilización para el reciclaje.
3. Solución de tratamiento: Filtración a presión + Neutralización de gas CO₂
Para eliminar los riesgos anteriores, el sistema automático integrado de aguas residuales y agua recuperada combina la separación de sólidos y líquidos con filtro prensa de cámara y la neutralización de la fase gaseosa de CO₂.
(1) Flujo del proceso central
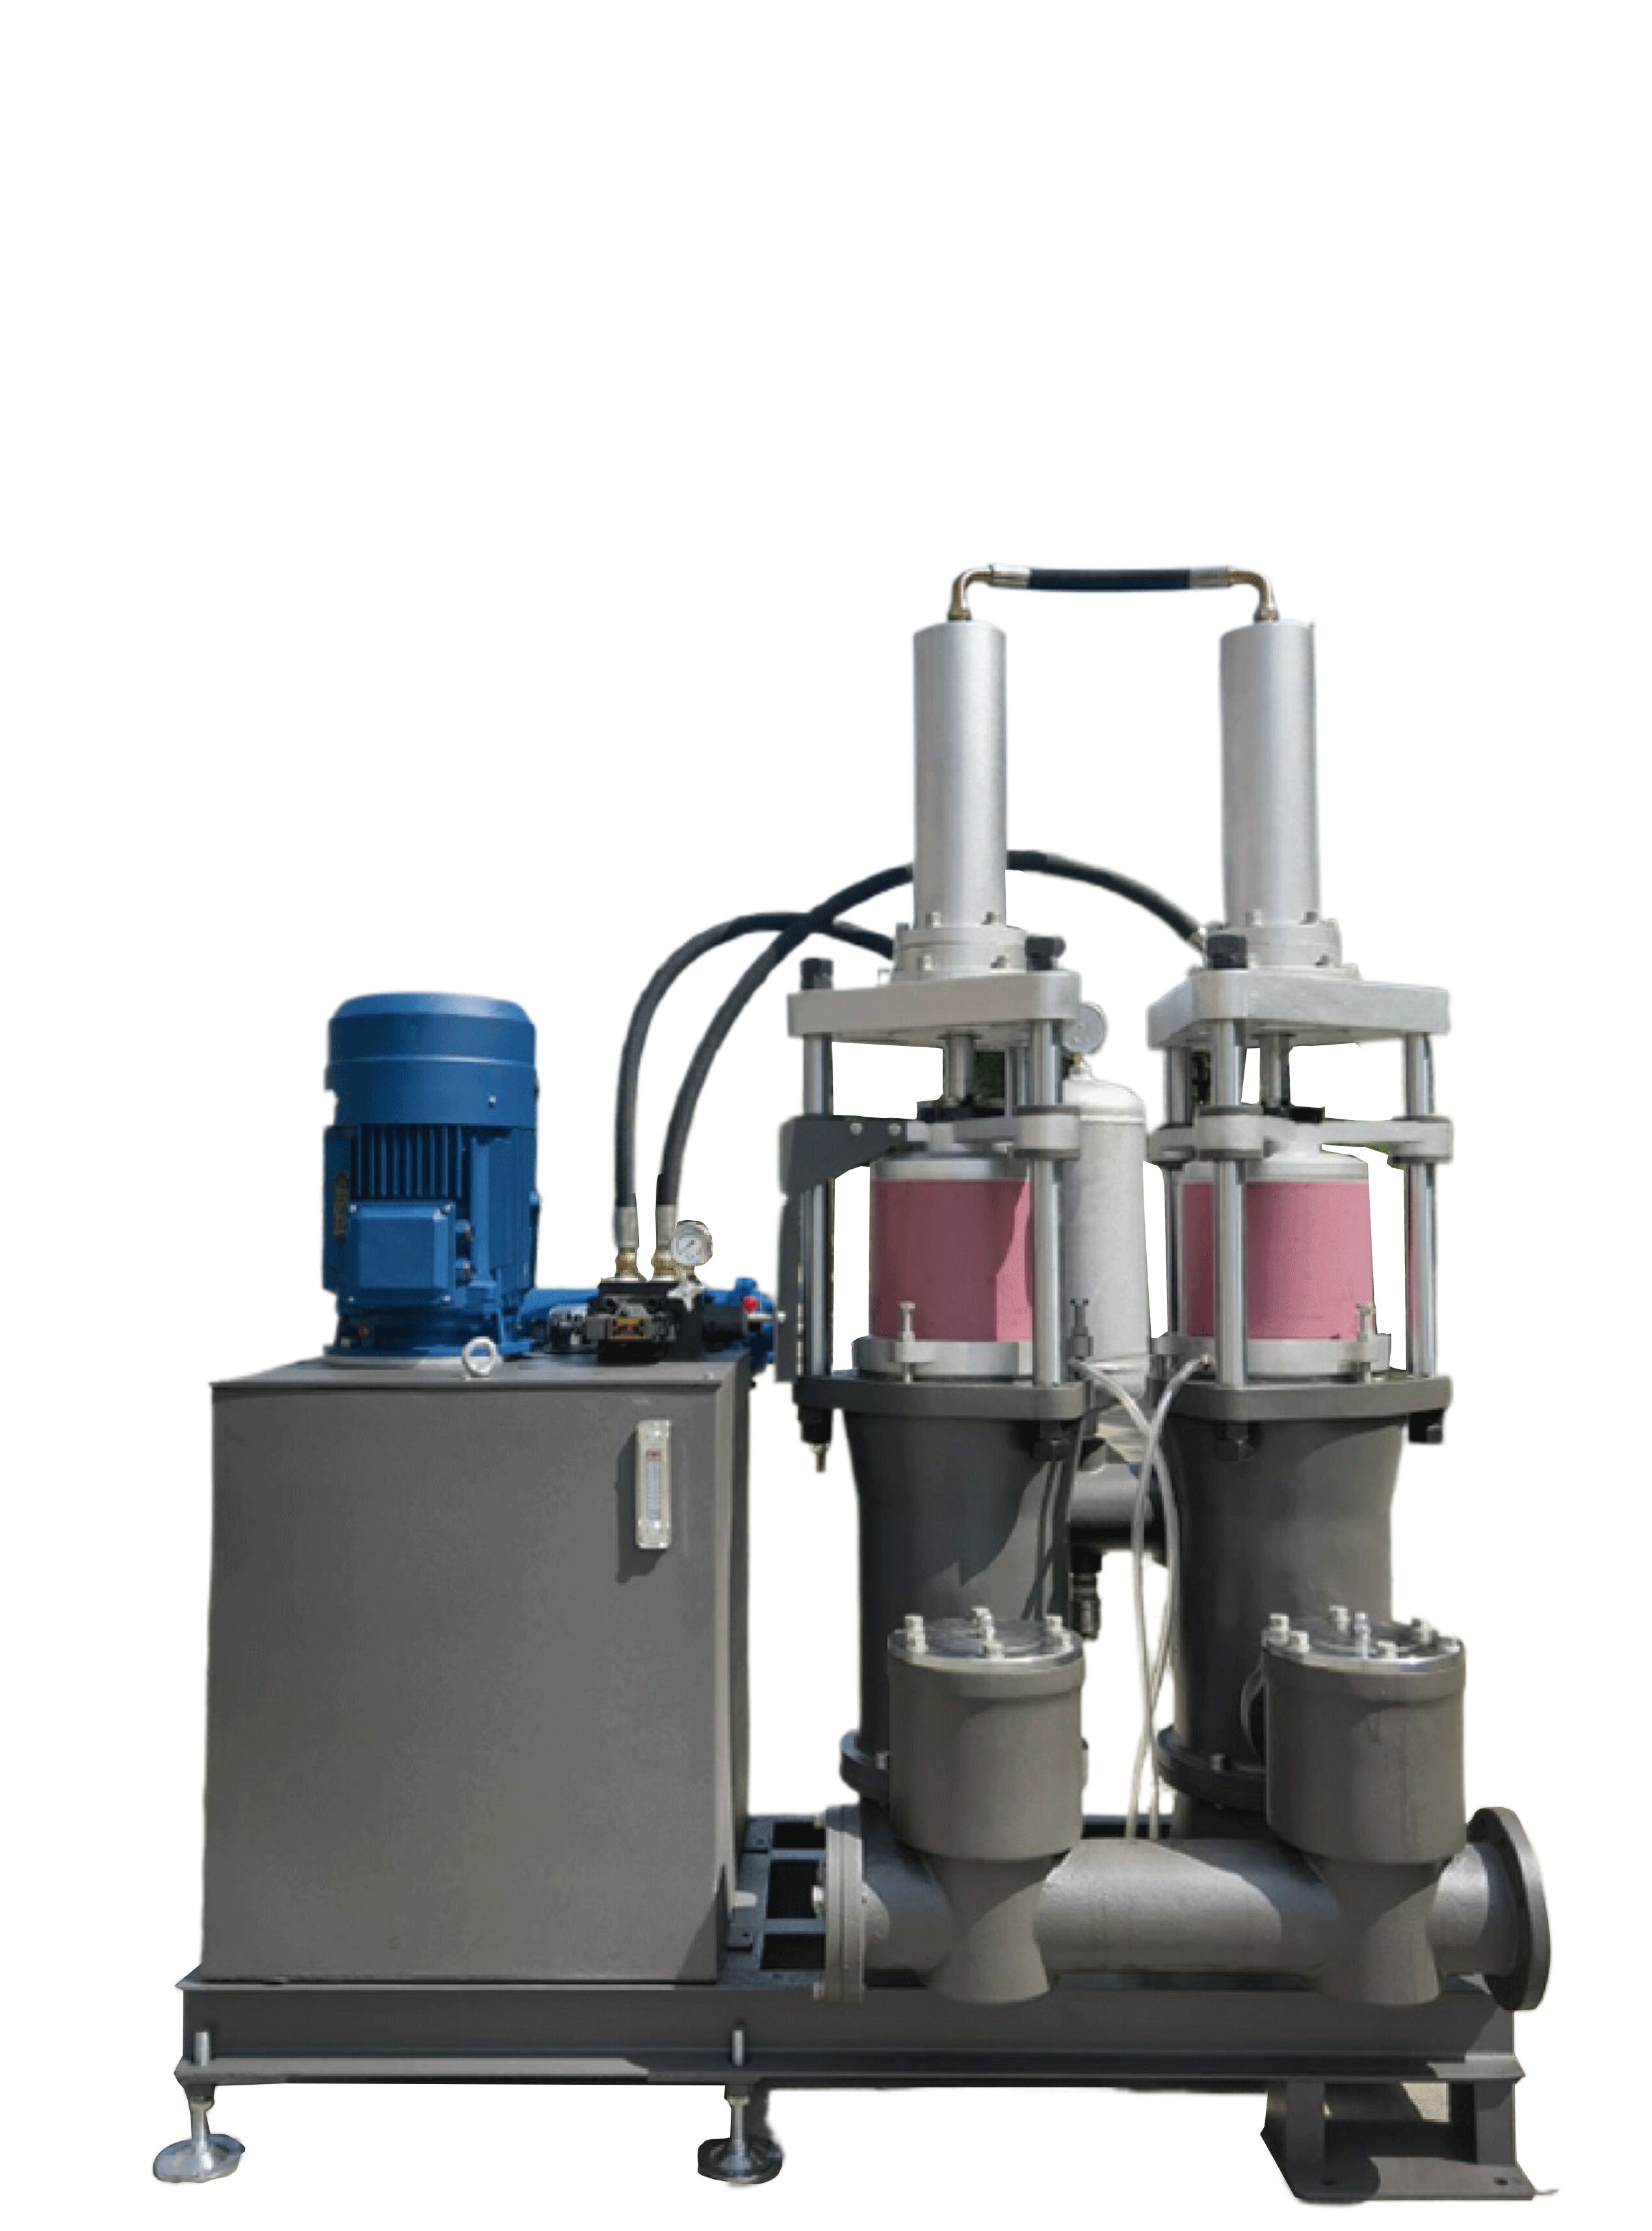
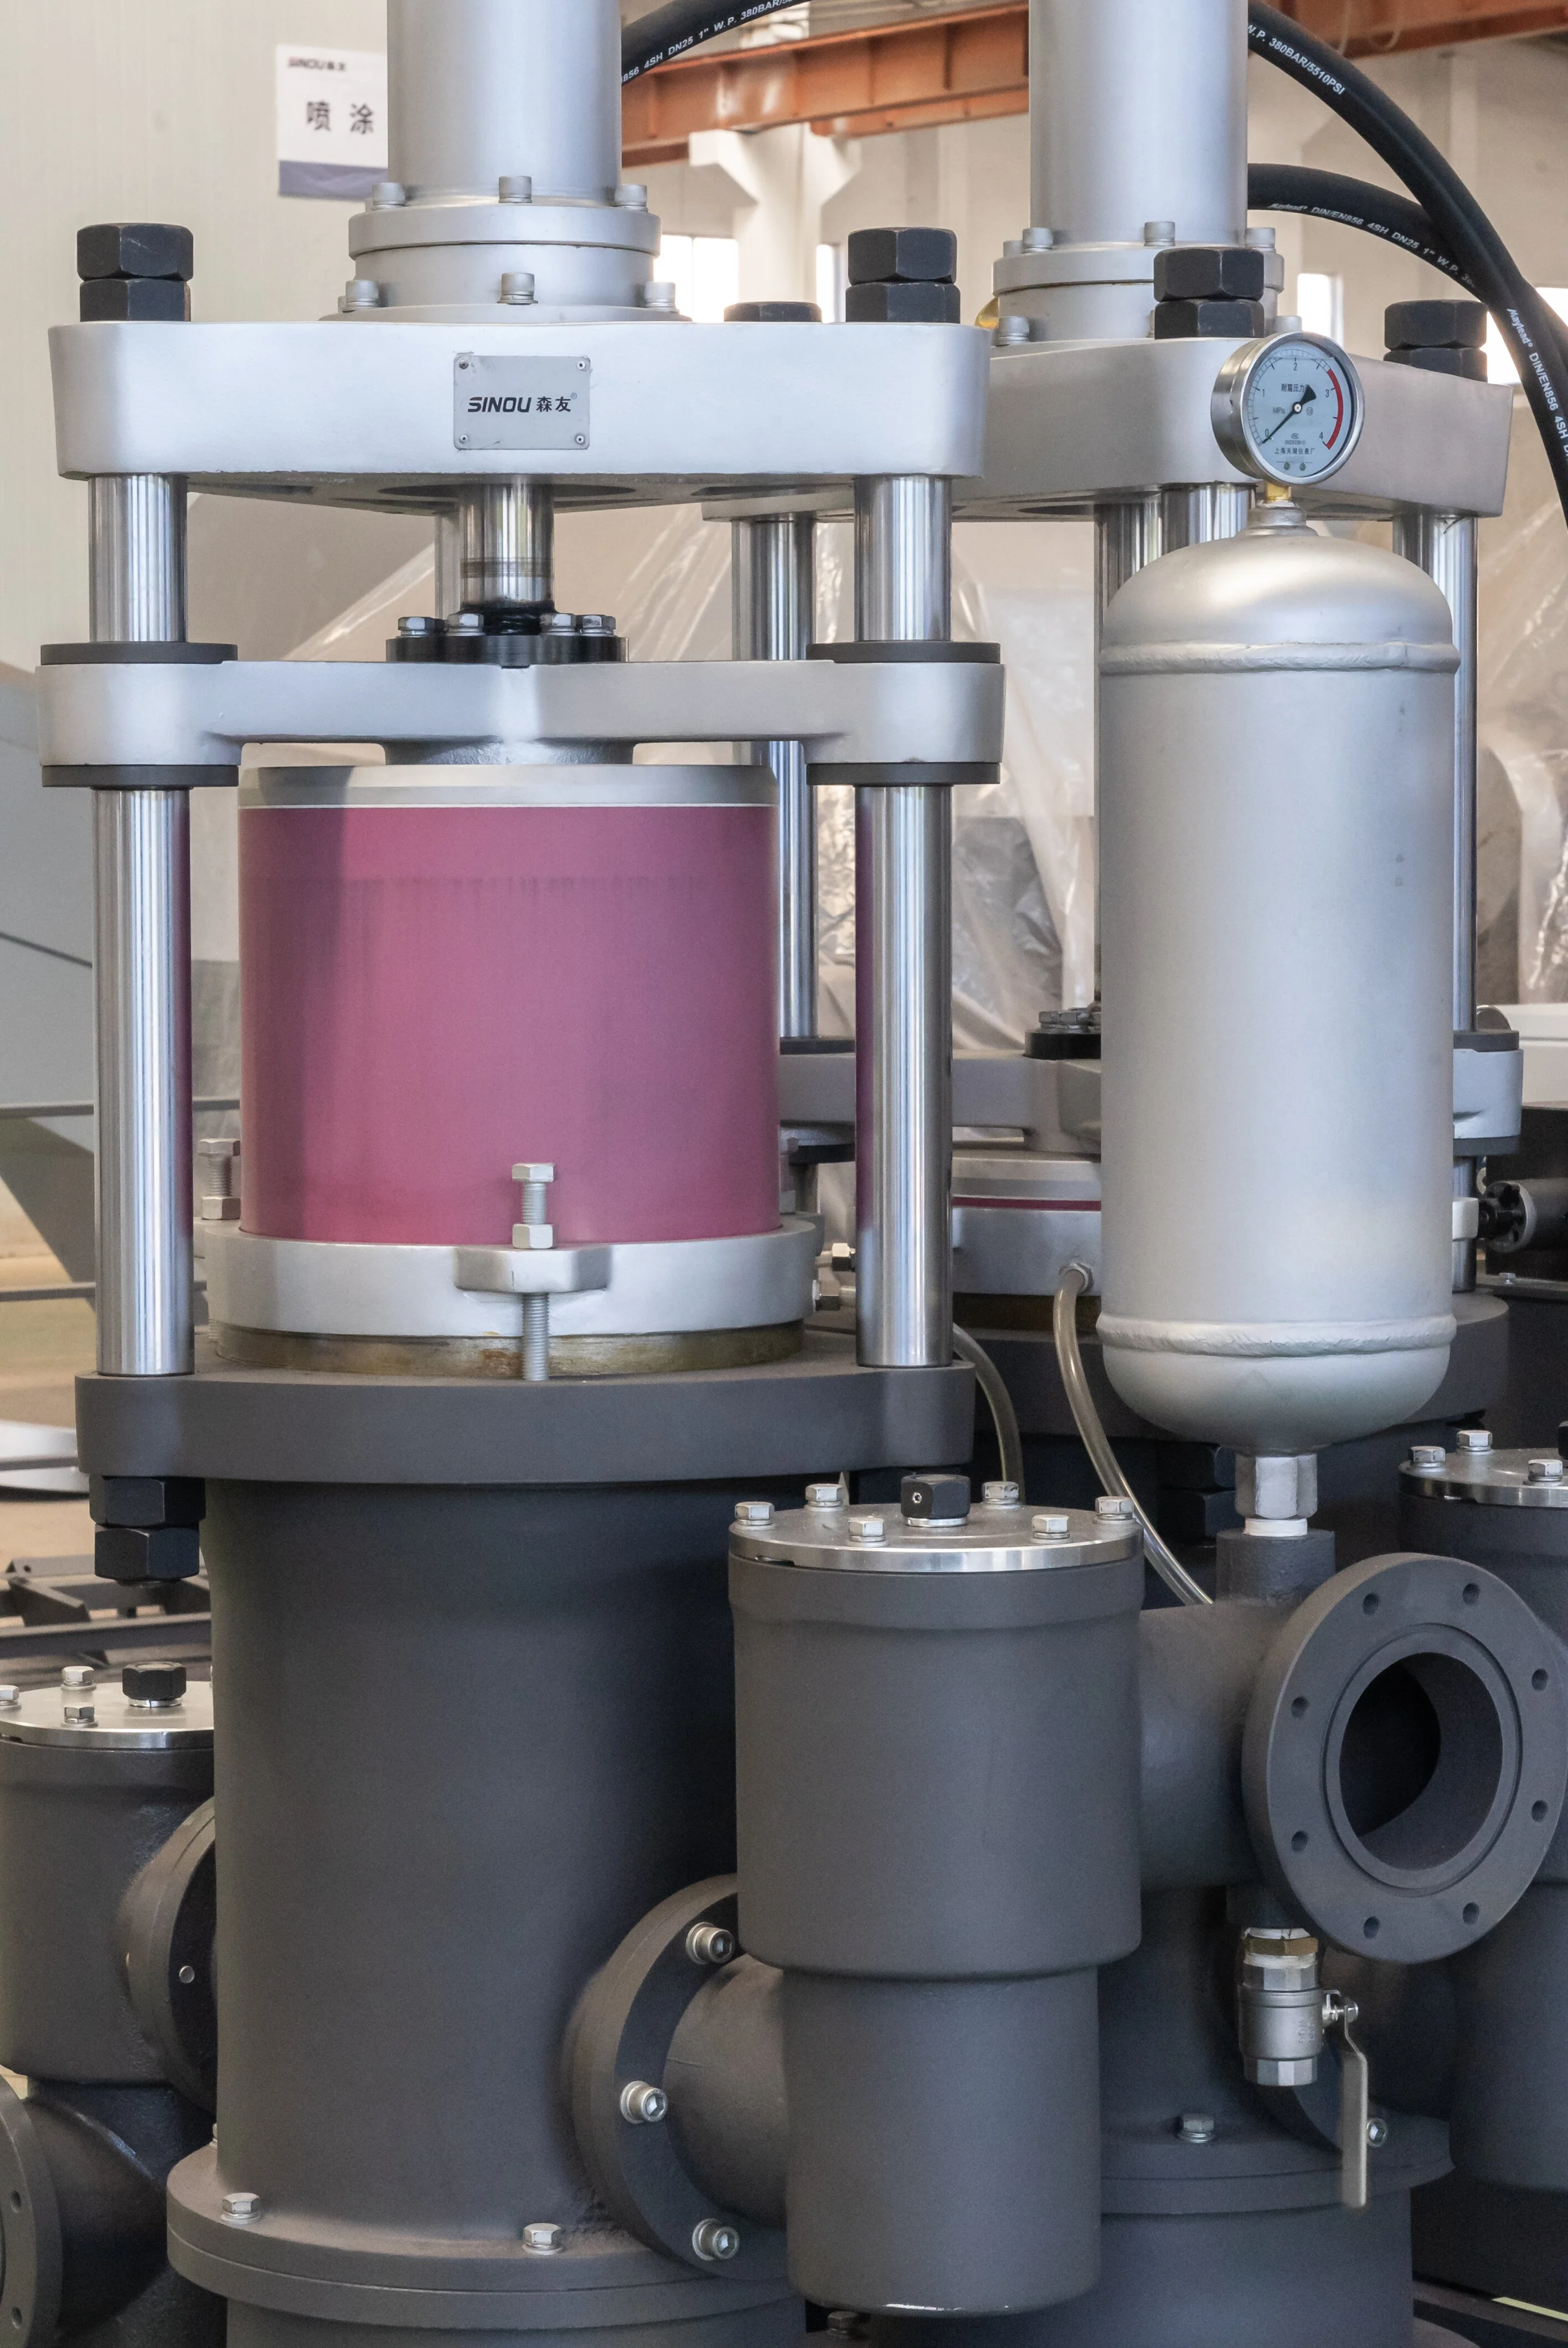
① Las aguas residuales crudas ingresan al tanque de aguas residuales → entregadas porbomba de émbolo de alta presiónaprensa de filtropara la separación de sólidos y líquidos. Los sólidos insolubles se eliminan como torta de filtración.
② El filtrado fluye hacia el tanque de agua cruda, se bombea al reactor para su atomización yreacciona completamente con el gas CO₂ inyectado.
③ El agua neutralizada fluye hacia el tanque de sedimentación de placa inclinada; El agua clarificada se desborda al tanque de agua limpia para su reutilización.
④ Control automático total mediante monitoreo de pH en línea y sensores de nivel de líquido.
(2) Calidad del agua después del tratamiento
Después de la separación con filtro prensa y la neutralización de CO₂:
① El pH se ajusta al rango neutro alrededor de 7,0
② Las sustancias insolubles, las sustancias solubles y el contenido total de álcalis disminuyen sustancialmente
③ El agua recuperada tratada cumple con los requisitos de la norma JGJ63-2006 sobre agua para mezcla de concreto y GB/T19923-2005 sobre reutilización de agua reciclada para fuentes de agua industriales, y se puede reutilizar para mezclar concreto y lavar camiones.
4. Factores clave que influyen en la eficiencia de la neutralización de CO₂
Las pruebas de laboratorio identifican tres parámetros operativos críticos para un rendimiento de neutralización óptimo:
(1) Presión de agua de entrada: mejor rendimiento a 0,3 MPa; Un mayor aumento de la presión aporta una mejora limitada pero aumenta el consumo de energía.
(2) Caudal de agua: la capacidad de procesamiento óptima alcanza los 30 m³/h en condiciones de prueba.
(3) Presión del gas CO₂: Punto de ajuste recomendado en 0,05 MPa.
Nota: Cuando dos de estos tres parámetros cambian, el tercero debe ajustarse en consecuencia para mantener una eficiencia neutralizante estable.
5. Consumo y costo operativo integral
(1) Consumo medio de CO₂: 1,39 kg por metro cúbico de aguas residuales, índice medio de utilización de CO₂ aprox. 80,3%.
(2) Costo del material: 2,0-2,7 CNY/m³; Costo del consumo de energía: 0,25-0,35 CNY/m³.
(3) El costo del tratamiento integral es competitivo en comparación con la compra de agua industrial fresca para la producción de la planta dosificadora. Conclusión Las aguas residuales no tratadas de la planta dosificadora altamente alcalina no se pueden reutilizar directamente para la mezcla de concreto debido a los riesgos de durabilidad y trabajabilidad. El proceso combinado de separación sólido-líquido con filtro prensa más neutralización de gas CO₂ puede convertir aguas residuales con alto pH en agua recuperada calificada. Realiza el reciclaje de aguas residuales in situ y una descarga casi nula, lo que genera beneficios económicos tangibles y al mismo tiempo reduce el consumo de agua y la contaminación ambiental para los productores de premezclado.
Fuente:Adaptado del artículo.Impacto de las aguas residuales de las plantas dosificadoras en el rendimiento del hormigóny su utilización del reciclaje (Huang Haicheng, et al., Zhejiang Sinou Environmental Protection Equipment Co., Ltd.)